
Synchrogängning
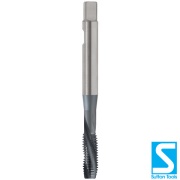
Gängtappar för synkroniserad CNC-gängning
Synchrogängning är en metod för maskinell gängning där CNC-maskinens spindelrotation och axiella matning synkroniseras efter gängans stigning.
Hos Douglas Hellström hittar du Synchro-gängtappar för flera olika material, håltyper och bearbetningsförhållanden. Sortimentet omfattar skärande och formande gängtappar samt modeller med intern kylmedelstillförsel.
Vad är synchrogängning?
Vid traditionell maskingängning kan en gänghållare behöva kompensera för mindre skillnader mellan gängtappens verkliga rörelse och maskinens matning. Vid synchrogängning styr CNC-maskinen i stället spindelns rotation och Z-axelns matningsrörelse synkroniserat.
Matningen anpassas efter gängstigningen så att gängtappen matas fram rätt sträcka för varje varv.
För en metrisk gänga med 1,5 mm stigning ska verktyget exempelvis förflyttas 1,5 mm axiellt per varv. Maskinens styrsystem behöver därför kunna hålla spindelrotation och matning synkroniserade både när tappen går ner i hålet och när rotationsriktningen vänds och verktyget går tillbaka.
Metoden används framför allt i moderna CNC-maskiner med stöd för synkroniserade gängcykler.
Fördelar med synkroniserad gängning
En kontrollerad synkronisering mellan spindel och matning minskar behovet av att kompensera för rörelseavvikelser i verktygshållaren. Med rätt maskin, gängtapp och bearbetningsdata kan synchrogängning ge en stabil och repeterbar process.
Metoden kan bland annat bidra till:
- jämn gängkvalitet
- god kontroll över gängdjupet
- korta bearbetningscykler
- möjlighet till gängning vid höga varvtal
- kontrollerad belastning på gängtappen
- god repeterbarhet vid serieproduktion
Resultatet påverkas samtidigt av faktorer som arbetsmaterial, förborrat hål, gängstigning, skärdata, kylning, verktygshållning och vilken typ av gängtapp som används.
Gängtappar anpassade för synchrogängning
Douglas Hellström erbjuder Synchro-gängtappar från Sutton Tools. Serien innehåller flera geometrier för olika material och typer av hål.
| Synchro-serie | Användning och egenskaper |
|---|---|
| L20 Synchro T365 L20 Synchro TiCN T367 L20 Synchro TiCN IK | För genomgående hål i bland annat stål, rostfritt stål, aluminium och kopparlegeringar. T367 har intern kylmedelstillförsel, medan T365 är standardutförandet. |
| R45Al Synchro T369 R45Al Synchro CrN T371 R45Al Synchro CrN IK | Anpassade för bottenhål i aluminium och kopparlegeringar. Gängtapparna har CrN-beläggning. T371 är utförd med intern kylmedelstillförsel. |
| R50 Synchro T373 R50 Synchro TiCN T375 R50 Synchro TiCN IK | Spiralspårade gängtappar för bottenhål, bland annat i stål och rostfria material. Spiralgeometrin transporterar spånen bakåt och ut ur hålet. T375 har intern kylmedelstillförsel. |
| Gun Synchro T377 Gun Synchro TiCN T379 Gun Synchro TiCN IK | För genomgående hål. Gun-geometrin för spånen framför gängtappen och vidare genom hålet. T379 är versionen med intern kylmedelstillförsel. |
| Form Synchro T381 Form Synchro TiN T383 Form Synchro TiN IK | Formande gängtappar som skapar gängan genom plastisk formning utan spånbildning. Passar material som lämpar sig för kallformning och kräver rätt förborrningsdiameter och smörjning. T383 har intern kylmedelstillförsel. |
Intern kylning vid synchrogängning
Flera Synchro-gängtappar finns i IK-utförande, där kylmedel leds genom verktyget direkt till bearbetningsområdet. Det kan förbättra kylning och smörjning, framför allt vid djupare hål eller mer krävande bearbetning.
Om intern kylning behövs beror bland annat på material, håldjup, tappmodell och maskinens möjligheter.
Genomgående hål eller bottenhål?
Håltypen påverkar vilken gängtapp som passar bäst. Vid genomgående hål kan spånen föras framför gängtappen och ut på andra sidan, därför används ofta tappar med Gun-geometri.
Vid bottenhål behöver spånen i stället transporteras tillbaka mot hålets öppning. Där används ofta spiralspårade gängtappar. Vid formgängning bildas inga skärspån på samma sätt, men metoden kräver rätt material och förborrningsdiameter.
Rätt gängtapp för materialet
Materialet påverkar både spånbildning, friktion och belastningen på gängtappen. Därför finns Synchro-sortimentet med olika geometrier och beläggningar, bland annat TiCN, CrN och TiN, för olika material och applikationer.
Vid val av gängtapp bör du även ta hänsyn till håltyp, gängdimension, håldjup, kylning och om gängan ska skäras eller formas. Douglas Hellström hjälper dig att välja rätt alternativ för bearbetningen.
Synchrogängning som en del av hela gängprocessen
En bra gänga börjar redan vid förborrningen. Rätt håldiameter, god hålkvalitet och korrekt verktygshållning ger bättre förutsättningar för en stabil synchrogängning.
Efter bearbetningen kan gängan kontrolleras med rätt mätverktyg. För applikationer där standardsortimentet inte räcker erbjuder vi även specialverktyg efter specifika krav.
Gängverktyg från Douglas Hellström
Douglas Hellström har levererat verktyg till svensk verkstadsindustri sedan 1963 och erbjuder ett brett sortiment inom gängning, borrning, fräsning och mätteknik.
För synchrogängning hjälper vi dig att välja rätt geometri, beläggning, håltyp och kylalternativ utifrån material, maskin och den aktuella applikationen.
Behöver du hjälp att välja gängtapp för synchrogängning?
Kontakta oss med information om material, gängdimension, håltyp och maskin så hjälper vi dig att hitta en lämplig Synchro-gängtapp.